Artykuł sponsorowany
Dlaczego trzy odmiany formowania podciśnieniowego dają inną geometrię, sztywność i wygląd detalu przemysłowego
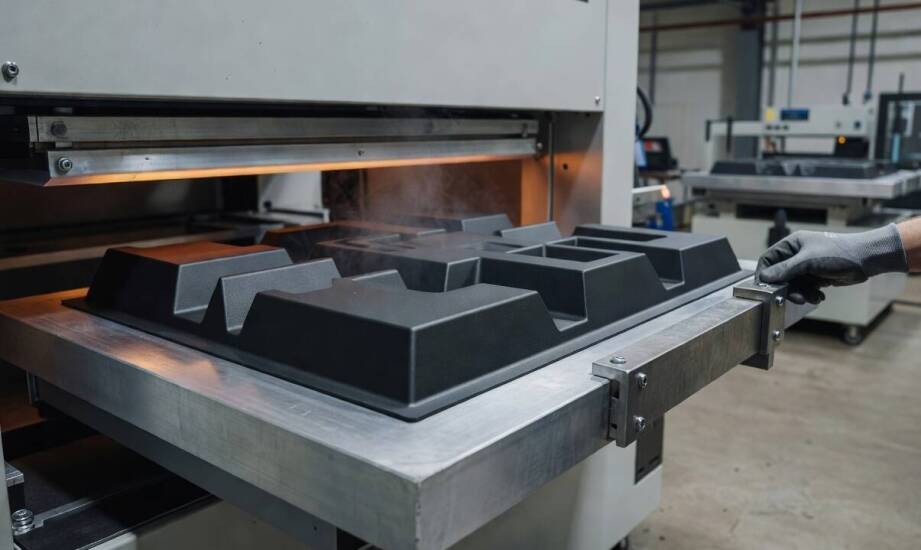
Produkcja elementów przemysłowych z tworzyw sztucznych udowadnia, że ten sam proces technologiczny dostarcza skrajnie różne rezultaty w zależności od priorytetów inżynierskich. Odpowiednio dobrane formowanie próżniowe kształtuje nie tylko ostateczny wygląd detalu, ale również jego właściwości mechaniczne. Inżynierowie stają przed wyborem między idealnie gładką powierzchnią zewnętrzną, precyzyjną geometrią wewnętrzną a maksymalną sztywnością przy minimalnej masie całkowitej. Decyzja o konkretnym wariancie produkcyjnym przesądza o tym, czy gotowy komponent wytrzyma obciążenia eksploatacyjne w pojazdach transportowych, maszynach rolniczych lub nowoczesnych instalacjach energetycznych.
Przeczytaj również: Koszty związane z instalacją i eksploatacją systemów antyodorowych
Różnice technologiczne w kształtowaniu detalu
Proces bazujący na formach wypukłych, nazywany metodą pozytywową, polega na naciąganiu rozgrzanego arkusza tworzywa na stempel. Taki układ precyzyjnie odwzorowuje wymiary wewnętrzne detalu oraz ułatwia zachowanie ostrych promieni wewnętrznych. Powierzchnia zewnętrzna pozostaje swobodna, przez co często wymaga dodatkowej obróbki wykańczającej przed montażem u klienta docelowego.
Przeczytaj również: Porównanie cen mieszkań w różnych dzielnicach Warszawy i okolic
Metoda pozytywowa gwarantuje jednocześnie korzystniejszy rozkład grubości ścianki przy głębokich tłoczeniach. Materiał najpierw opiera się na najwyższym punkcie stempla, a dopiero potem rozciąga na boki. Ścianki boczne zachowują większą równomierność w porównaniu z wariantami wklęsłymi, a podstawa detalu pozostaje wyraźnie grubsza i stabilniejsza.
Przeczytaj również: Jakie materiały są najlepsze do produkcji rolet rzymskich na szynie sufitowej?
Odwrotny mechanizm działa w przypadku formowania negatywowego, gdzie podciśnienie wciąga plastyczny arkusz do wklęsłego gniazda. Główną zaletą tego rozwiązania jest idealne odwzorowanie widocznej powierzchni zewnętrznej, co ma ogromne znaczenie dla paneli nadwozia czy obudów maszyn. Fizyka procesu sprawia jednak, że materiał najsilniej rozciąga się w rogach gniazda. Prowadzi to do lokalnego pocienienia tworzywa w newralgicznych punktach elementu. Producent musi wtedy skompensować te różnice poprzez odpowiednie sterowanie strefami grzania i czasem przyłożenia próżni.
Układ dwupłytowy i dobór metody do branży
Wysokie wymagania wytrzymałościowe wymuszają czasem zastosowanie technologii twin-sheet, czyli układu dwupłytowego. Urządzenie formuje jednocześnie dwa niezależne arkusze tworzywa i zgrzewa je trwale na krawędziach obwodowych. W efekcie powstaje sztywny element pusty w środku, który przypomina zamkniętą skorupę. Przestrzeń między ściankami świetnie sprawdza się jako warstwa izolacji termicznej, kanał do prowadzenia powietrza lub miejsce na montaż stalowych wkładek wzmacniających.
Zastosowanie dwóch niezależnych płyt umożliwia sterowanie grubością oraz rodzajem materiału z obu stron detalu. Obniża to masę całkowitą przy jednoczesnym wzroście nośności konstrukcji. Branża transportowa wykorzystuje tę technikę do produkcji wielkogabarytowych tac nośnych oraz palet logistycznych, które znoszą ogromne obciążenia dynamiczne bez deformacji.
Producenci pojazdów specjalnych oraz sektor motoryzacyjny najczęściej sięgają po formowanie negatywowe. Estetyka paneli bocznych i pokryw dachowych ma tam decydujące znaczenie wizualne. Sektor odnawialnych źródeł energii preferuje z kolei formy wypukłe, ponieważ obudowy inwerterów czy osłony generatorów wiatrowych wymagają rygorystycznego trzymania wymiarów wewnętrznych. Firma EKOTECH realizuje projekty termoformowania próżniowego dla przemysłu, dobierając wariant wykonania do specyfiki docelowego środowiska pracy. Własne zaplecze obróbki CNC i doświadczenie w budowie form pozwalają precyzyjnie kontrolować rozkład materiału we wszystkich trzech omawianych technologiach.
Ostateczna decyzja o wyborze metody kształtowania tworzywa nigdy nie jest dziełem przypadku. Zależy od hierarchii wymagań postawionych przed gotowym produktem przez dział konstrukcyjny. Jeśli najważniejsza jest nieskazitelna estetyka, wygrywa forma wklęsła. Gdy projekt zakłada wysoką sztywność przestrzenną przy obniżonej wadze, najlepiej sprawdzi się układ dwóch zgrzewanych płyt. Znajomość tych różnic fizycznych pozwala inżynierom zoptymalizować koszty produkcji, uniknąć pęknięć materiału i zagwarantować bezawaryjną pracę detalu w trudnych warunkach przemysłowych.
Kategorie artykułów
Polecane artykuły

Od diagnozy do wyjścia — jak przebiega pobyt terapeutyczny nastolatka z uzależnieniem od komputera

Wynajem mebli na targi: Jakie są korzyści związane z wynajmem sprzętu cateringowego?

Jakie zalety mają używane podręczniki w porównaniu do nowych?
