Artykuł sponsorowany
Jak projektować detale metalowe, aby frezowanie nie wymagało dodatkowych operacji w serii
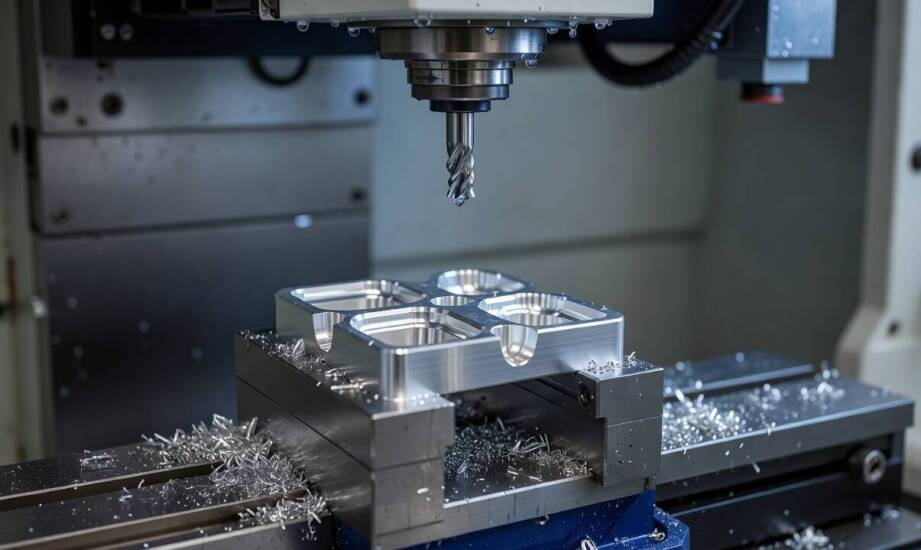
Pozornie prosty detal metalowy z kilkoma kieszeniami i otworami na różnych płaszczyznach potrafi wymusić nawet pięć oddzielnych zamocowań maszyny. Każde przeniesienie elementu wydłuża przygotowanie produkcji i proporcjonalnie zwiększa ryzyko błędów w bazowaniu. Przemyślany model 3D ogranicza ten problem do minimum. Brak refleksji nad procesem produkcyjnym w biurze projektowym przekłada się na wysokie koszty wytworzenia, zwłaszcza przy długich seriach i napiętych terminach.
Przeczytaj również: Technika infuzji próżniowej w ogrodniczym i budowlanym zastosowaniu: zalety i możliwości
Projektowanie detali pod kątem optymalizacji mocowań
Decyzje podejmowane na etapie modelowania w oprogramowaniu CAD mocno warunkują późniejszy proces obróbki i zachowanie materiału na maszynie. Odpowiednia orientacja elementu względem osi wrzeciona i konsekwentne unikanie podcięć pozwalają ograniczyć liczbę setupów do jednego lub zaledwie dwóch. Zaprojektowanie kluczowych cech z dostępem od jednej strony ułatwia pisanie programu oraz stabilizuje mocowanie bryły w imadle maszynowym. Konstruktorzy powinni unikać tworzenia otworów pod nietypowymi kątami, jeśli nie wynika to z bezpośredniej funkcjonalności montowanej części.
Przeczytaj również: Czy warto wybrać baterię kuchenną chromowaną?
Istotnym czynnikiem decydującym o płynności pracy pozostaje określenie odpowiednich tolerancji wymiarowych oraz optymalnych promieni wewnętrznych. Standardowa tolerancja uchodzi często za wartość rzędu 0,1 milimetra, jednak zależy ona ściśle od konkretnego stopu i sztywności wykorzystywanego centrum obróbczego. Jej zaostrzenie do wartości rzędu kilku setnych milimetra niemal zawsze wydłuża czas pracy przez konieczność wykonania ostrożnych przejść wykańczających i częstszych pomiarów międzyoperacyjnych. Wewnętrzny promień narożnika musi uwzględniać gabaryty obracającego się narzędzia, a technolodzy opierają się na orientacyjnych, znormalizowanych wartościach dopasowanych do katalogowych średnic frezów. Zastosowanie w projekcie zbyt małych promieni wymusza użycie bardzo drobnych narzędzi, co spowalnia zbieranie materiału i podnosi prawdopodobieństwo złamania cienkiego ostrza w głębokiej kieszeni.
Przeczytaj również: Jak rozpoznać, czy nieszczelność połączenia wynika z przylgni, gwintu czy samej podkładki
Wpływ materiału i dobór uzupełniających technologii obróbki
Wymagania projektowe zmieniają się radykalnie w zależności od fizykochemicznych właściwości obrabianego stopu. Aluminium jako materiał o stosunkowo niskiej twardości bazowej pozwala na dobór znacznie wyższych prędkości skrawania, osiągających w sprzyjających warunkach środowiskowych nawet kilkaset metrów na minutę. Wysoka przewodność cieplna tego metalu skutecznie ogranicza nagrzewanie strefy roboczej, ale jego większa rozszerzalność termiczna wymusza bardzo ostrożne szacowanie ostatecznych wymiarów chłodnego detalu. Z kolei twardsza stal nierdzewna wymaga zredukowanych parametrów cięcia i dedykowanych narzędzi o większej liczbie ostrzy. Niższa przewodność cieplna stali potęguje ryzyko miejscowego przegrzania obrabianego elementu, co narzuca konieczność obfitego chłodzenia emulsją i precyzyjnego zarządzania zużyciem płytek.
Trudności materiałowe oraz skomplikowana geometria sprawiają, że forsowanie wyłącznie jednej metody produkcji często bywa nieopłacalne. Praktyka inżynierów z firmy Amstal pokazuje, że rozbicie wielowymiarowego projektu na kilka uzupełniających się procesów daje o wiele stabilniejsze rezultaty. Płaskie, powtarzalne kontury w cienkich arkuszach można szybko wyciąć laserem, podczas gdy grube płyty lepiej poddać bezinwazyjnemu cięciu strumieniem wody. Precyzyjne frezowanie cnc sprawdza się za to doskonale przy generowaniu trójwymiarowych kieszeni, gwintowaniu otworów oraz wykańczaniu skomplikowanych powierzchni pod łożyska. Elektrodrążenie drutowe wkracza do akcji zazwyczaj dopiero tam, gdzie inżynier musi stworzyć idealnie ostre narożniki wewnętrzne, których fizycznie nie da się uzyskać standardowym frezem palcowym.
Dobrze ułożony model 3D od razu skraca ścieżkę technologiczną na hali produkcyjnej i zauważalnie odciąża park maszynowy. Znalezienie optymalnej równowagi między funkcją elementu a kosztem jego wykonania opiera się na świadomym doborze wymiarów i tolerancji. Wczesne uwzględnienie realnych ograniczeń układów kinematycznych, gabarytów dostępnych narzędzi oraz właściwości plastycznych metali zmniejsza liczbę potrzebnych operacji i znacząco podnosi powtarzalność każdej docelowej partii.
Kategorie artykułów
Polecane artykuły

Od diagnozy do wyjścia — jak przebiega pobyt terapeutyczny nastolatka z uzależnieniem od komputera

Wynajem mebli na targi: Jakie są korzyści związane z wynajmem sprzętu cateringowego?

Jakie zalety mają używane podręczniki w porównaniu do nowych?
